
- Seitennavigation -
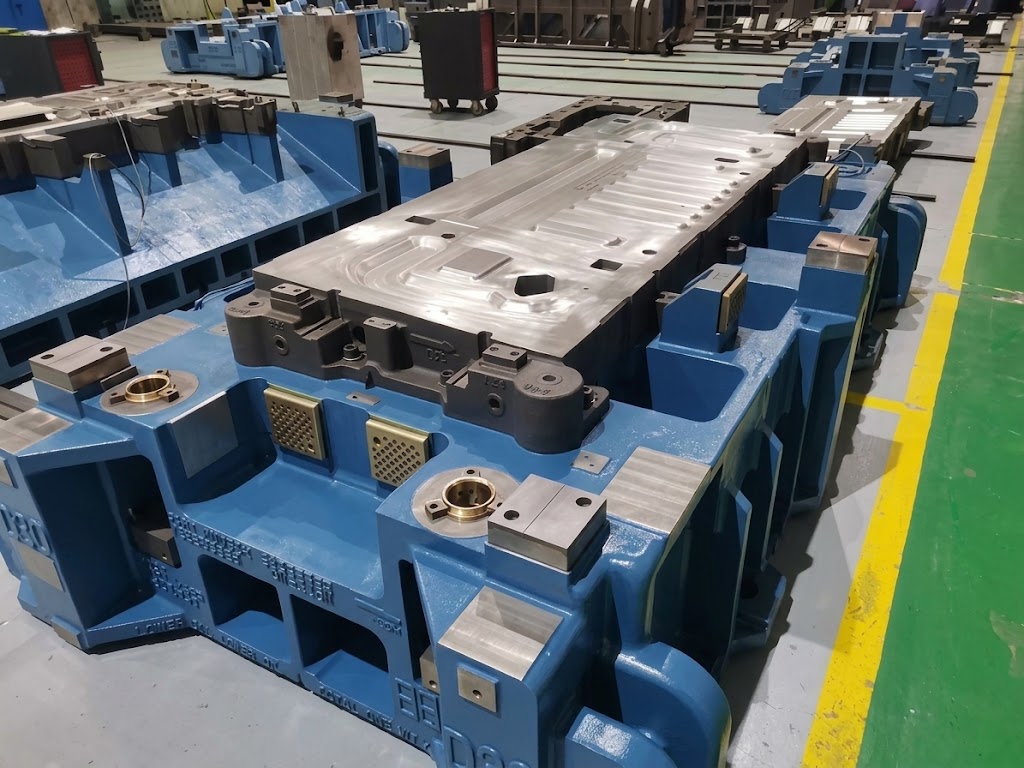
Häufige Ausfallmodi in heißgestempelten hochfesten Stahlkomponenten
Date: 2026-04-23 12:02:23 Author: Haoxinran Views: 187 times
Heißstempelung von ultrahochfestem Stahl (UHSS), insbesondere Borstahl, der in Automobilkonstruktionsteilen wie A / B-Säulen, Türringe, Stoßstangbalken und Verstärkungsgliedern verwendet wird, ist zu einer Kernfertigungstechnologie für leichte und krachfeste Fahrzeugkarosserien geworden. Während der Produktion ist die Stanzplattenstufe (Rohstoff-, Formungs- und Matrizenlöschprozess) sehr empfindlich auf thermische, mechanische und metallurgische Bedingungen. Infolgedessen können mehrere typische Ausfallmodi auftreten, die die Teilequalität, die Dimensionsgenauigkeit und die strukturelle Sicherheitsleistung beeinflussen.
Rissen während der Formung und Quenching
Cracking ist der kritischste Ausfallmodus bei Heißstempelprozessen. Es tritt oft an Ecken, Übergangsradien und Hochspannungszonen auf.
Hauptursachen sind:
Übermäßige lokale Zugspannung während der Formung
Unausreichende Materialformbarkeit bei niedriger Temperatur
Kleine Druckradien verursachen Spannungskonzentration
Ungleichmäßige Temperaturverteilung bei Transfer und Formung
Verzögerter Matrizenkontakt führt zu vorzeitiger Kühlung
Bei der Heißstempelung muss das Material innerhalb eines schmalen Temperaturfensters (typischerweise 850-950 °C) geformt werden. Wenn die Temperatur zu schnell sinkt, nimmt die Duktilität stark ab und erhöht das Frakturrisiko.
Die Stress-Strass-Beziehung kann so vereinfacht werden:
Sigma = EEpsilon
Wo die Belastung schnell zunimmt, wenn sich die Belastung in lokalisierten Regionen konzentriert, was zur Rissinitiation führt.
Falten- und Knickdefekte
Obwohl heißes Stanzen Falten im Vergleich zum Kaltform reduziert, können Falten immer noch in Flansch- oder Spannungsarmen auftreten.
Hauptursachen:
Unausreichende Leerhalterkraft
Ungleichmäßiger Materialfluss
Übermäßige Materialansammlung in Zonen mit geringem Widerstand
Falsches Ziehen Perlen Design
Falten erscheint in der Regel vor dem vollständigen Schließen der Matrize und kann nach dem Auslöschen bestehen, was die Oberflächenqualität und die Montagepassung beeinflusst.
Oberflächenoxidation und Skaladefekte
Bei hohen Temperaturen reagiert Borstahl mit Sauerstoff und bildet auf der Oberfläche eine Oxidschale.
Typische Mängel sind:
Oberflächenrauheit nach der Formung
Abdruckdefekte
Lokales Peeling
Oberflächeninterrückungen
Hauptursachen:
Schlechte Ofenatmosphäre Kontrolle
Lange Übertragungszeit vom Ofen zur Presse
Unzureichende Schutzbeschichtung (Al-Si-Schichtschäden)
Übermäßige Matrizenkontaktreibung
Diese Mängel beeinflussen die Beschichtungsqualität und das Endaussehen erheblich.
Dimensionsabweichung und Springback
Obwohl das Heißstempeln die Rückfederung erheblich reduziert, besteht durch ungleichmäßige Kühlung und Restspannungsverteilung immer noch eine Dimensionsabweichung.
Häufige Manifestationen:
Flanschwinkelabweichung
Lochpositionsverschiebung
Gesamtprofilverzerrung
Versammlungsspalt-Inkonsistenz
Hauptursachen:
Nichteinheitliche Düsenkühlkanäle
Asymmetrische Teilegeometrie
Ungleichmäßige Löschrate
Restwärmespannungsgradienten
Unausreichende Härte nach dem Quenching
Eine wichtige funktionelle Anforderung von heißstempelten Teilen ist die Erreichung einer martensitischen Mikrostruktur mit hoher Festigkeit (typischerweise über 1500 MPa). Fehler beim Löschen führt zu weichen Zonen.
Hauptursachen:
Unzureichende Kühlrate
Blockierte oder schlecht gestaltete Kühlkanäle
Übermäßige Matrizentemperatur
Kurze Kühlzeit
Dies führt zu ungleichmäßigen mechanischen Eigenschaften und reduzierter Crashleistung.
Die Verschleiß und Oberflächenmüdigkeit
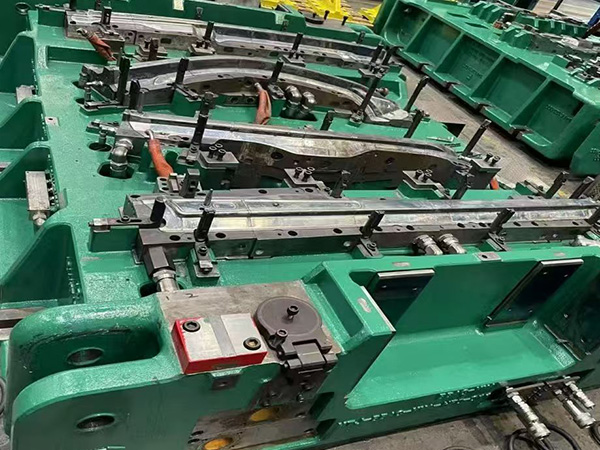
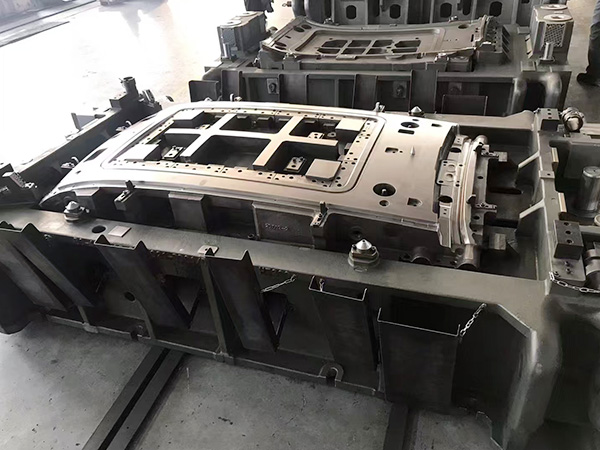
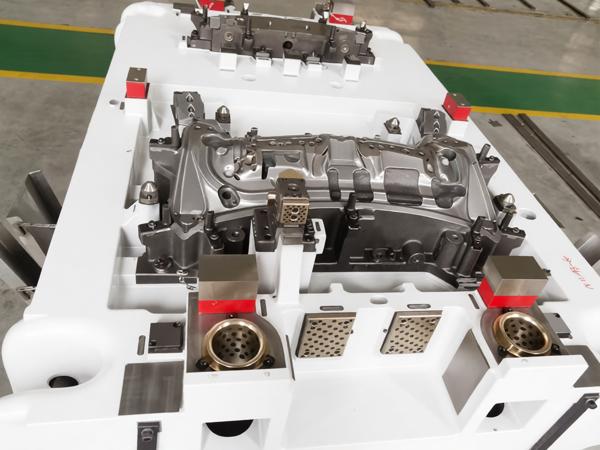
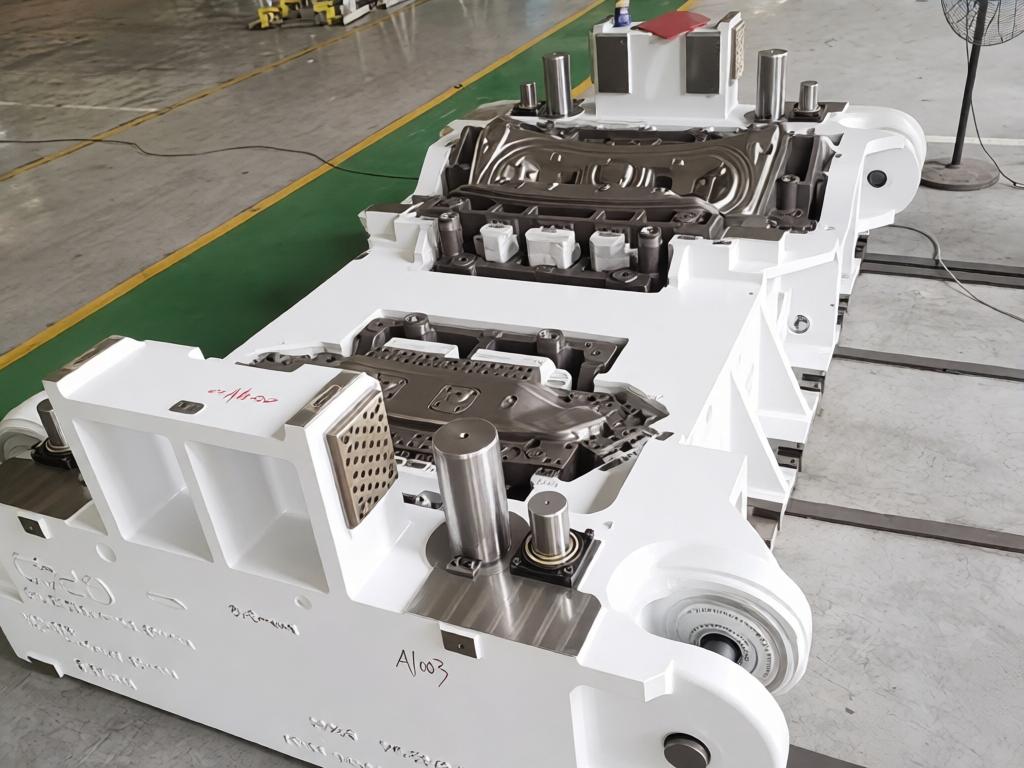
Aufgrund der hohen Temperatur und des hohen Kontaktdrucks erleben die Werkzeugflächen starken Verschleiß und thermische Müdigkeit.
Typische Ausfallmodi umfassen:
Oberfläche Mikro-Cracking
Abrasiver Verschleiß
Klebstoffverschleiß (Galling)
Thermische Müdigkeit Rissen
Die Zerstörung des Werkzeugs beeinflusst direkt die Beständigkeit der Teilequalität und die Produktionsstabilität.
Beziehung zur Prozesssteuerung
Die Heißstempelqualität ist stark von der Kupplung von thermischen und mechanischen Faktoren abhängig. Das Formfenster ist eng, und kleine Temperatur- oder Zeitabweichungen können zu Ausfällen führen.
Zu den wichtigsten Steuerparametern gehören:
Ofenheiztemperatur
Übertragungszeit
Formgeschwindigkeit
Die Kühleffizienz
Schmier- und Beschichtungszustand
Schlussfolgerung
Ausfallmodi in heißgestempelten UHSS-Komponenten werden hauptsächlich durch thermische Empfindlichkeit, hochfestes Materialverhalten und strenge Prozessfenster angetrieben. Zu den kritischsten Problemen gehören Risse, Falten, Oxidation, Dimensionsabweichung, Härteinkonsistenz und Druckstoffverschleiß. Eine effektive Prävention erfordert eine präzise Temperaturregelung, ein optimiertes Werkzeugdesign, einheitliche Kühlsysteme und einen stabilen Prozesszeitplan. Mit zunehmendem Einsatz von CAE-Simulation und intelligenter Überwachung bewegt sich die Heißstempelproduktion zu höherer Stabilität und Zuverlässigkeit.
Referenzen
Handbuch für Heißstempeltechnik
Fortgeschrittene Hochfestigkeitsstahlformrichtlinien
SAE Technische Dokumente zur Fehleranalyse der Heißformung
Metallformung und Werkzeugtechnikprinzipien
Automotive Body-in-White Structural Manufacturing Forschung
Wärmeübertragung und Quenchverhalten von Borstahl in Heißstempelprozessen
Kontakt
- Firmenname: Hebei Haoxinran Maschinenbau GmbH
- Hotline: +86 18932785670
- E-Mail: project@haoranmj.com
- Webseite: https://www.hxrmetal.com
- Adresse: Across from Sanjing Distillery on Road 4, Botou Economic Development Zone, Cangzhou City, Hebei Province
Copyright © 2026-2027 https://www.hxrmetal.com. Alle Rechte vorbehalten. Hebei Haoxinran Maschinenbau GmbH