
- Seitennavigation -
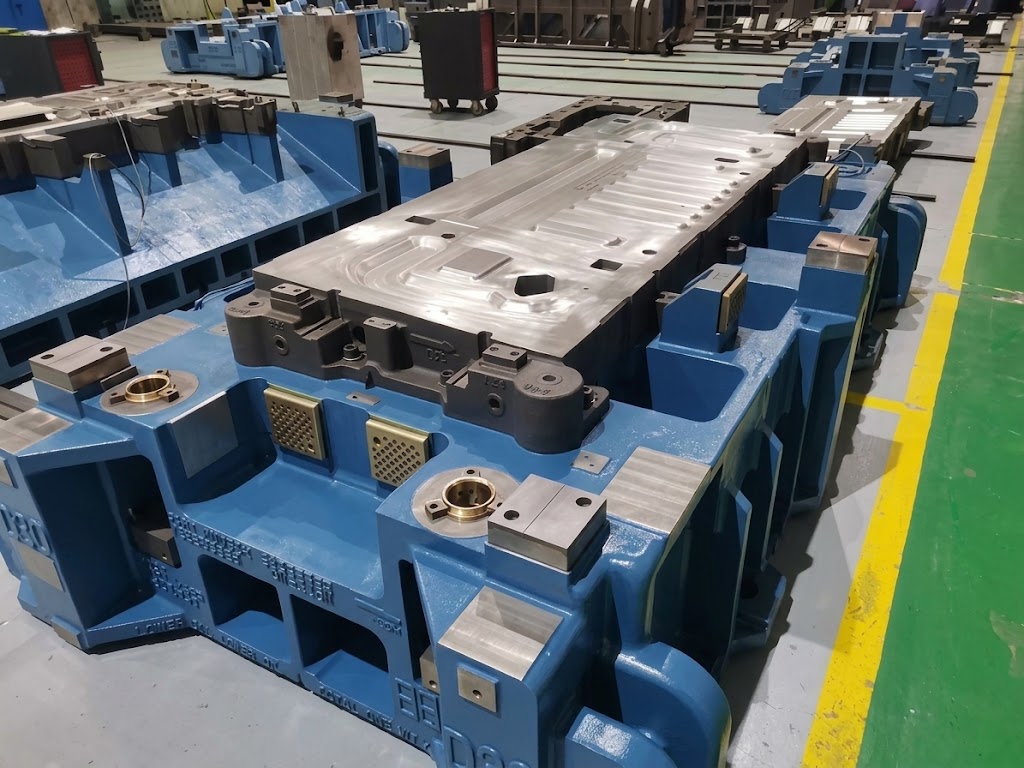
Springback-Steuerung in Automobilkaltstempelwerkzeugen: Ursachen und Lösungen
Date: 2026-09-21 10:58:23 Author: Haoxinran Views: 137 times
Springback-Steuerung in Automotive-Kaltstempelmüsen
Springback stellt eines der anhaltendsten und anspruchsvollsten Probleme im Automobilkaltstempel dar, das sich direkt auf die Dimensionsgenauigkeit und die Montagepasstheit auswirkt. Als elastisches Erholungsphänomen nach der Formung bewirkt der Springback, dass gestempelte Komponenten von der beabsichtigten Geometrie abweichen, was eine sorgfältige Kontrolle bei der Werkzeuggestaltung und der Prozessoptimierung erfordert. Dieses Dokument bietet eine umfassende Analyse von Springback-Mechanismen, Vorhersagemethoden und effektiven Steuerstrategien für Automobilkaltstemplungsanwendungen.
Springback Grundlagen
1. Physikalischer Mechanismus
Springback tritt aufgrund einer ungleichmäßigen Spannungsverteilung durch die Materialdicke nach dem Umformen auf. Beim Stanzen erleben die Außenflächen Zugspannungen, während die Innenflächen Druckspannungen entwickeln. Wenn das Werkzeug entfernt wird, führt die elastische Erholung dazu, dass das Material teilweise zu seiner ursprünglichen Form zurückkehrt, was zu einer Dimensionsabweichung von der Werkzeuggeometrie führt.
2. Faktoren, die Springback beeinflussen
Die Springback-Größe hängt von mehreren Material- und Prozessfaktoren ab:
Materialausbeutefestigkeit und Elastizitätsmodul
Materialdicke und Teilegeometrie
Dehnungshärtungsverhalten und Materialanisotropie
Formbetriebstyp und Schweregrad
Leerhalterkraft und Prozessparameter
Die Geometrie und die Abmessungen des Radius
3. Springback Formulare
Springback manifestiert sich in mehreren charakteristischen Formen:
Winkelspringback: Winkeländerung in gebogenen oder geflanschten Abschnitten
Krümmungsspringback: Radiusänderung in gekrümmten Abschnitten
Wandlocke: Krümmungsabweichung in vertikalen Wänden
Drehung: Torsionsverformung komplexer Formen
Springback Vorhersage Methoden
Analytische Vorhersage
Klassische analytische Modelle verwenden die Strahlbiegetheorie, um Springbacks für einfache Geometrien vorherzusagen. Diese Modelle bieten grundlegendes Verständnis, haben jedoch eine begrenzte Genauigkeit für komplexe Automobilkomponenten.
Numerische Simulation
Die Finite Element Simulation bietet detaillierte Springback-Vorhersage für komplexe Geometrien. Moderne Simulationswerkzeuge modellieren das Materialverhalten, die Spannungsverteilung und die elastische Wiederherstellung genau und ermöglichen eine zuverlässige Springbackvorhersage vor dem Werkzeugbau.
Experimentelle Messung
Physische Prüfung und Messung sorgen für die Validierung des vorhergesagten Springbacks. Koordinatenmessmaschinen und optische Abtastsysteme messen die tatsächliche Teilegeometrie und vergleichen sie mit der Konstruktionsabsicht.
Springback Kontrollstrategien
Geometrische Kompensation
Geometrische Kompensation modifiziert die Oberflächengeometrie, um vorhergesagten Springbacks entgegenzuwirken. Der iterative Kompensationsprozess passt die Matrizenoberflächen basierend auf Simulationsvorhersagen und physikalischen Prüfergebnissen an und erzielt so endgültige Teileabmessungen innerhalb der Spezifikation.
Überformtechniken
Überformung bildet Material absichtlich über die gewünschte Geometrie hinaus, so dass der Springback es zurück zu den Zielabmessungen bringt. Dieser Ansatz ist besonders effektiv für die Winkelrückfedersteuerung bei Biegevorgangen.
Prozessparameteroptimierung
Prozessanpassungen können die Springbackgröße reduzieren:
Erhöhte Leerhalterkraft zur Förderung einer gleichmäßigen Dehnung
Optimierte Ziehperlenplatzierung und Geometrie
Verbesserte Materialdehnung durch Prozessänderungen
Kontrollierte Reibungsbedingungen für einen konsistenten Materialfluss
Multi-Operations-Ansatz
Mehrstufige Formvorgänge mit progressiver Einschränkung sorgen für eine effektive Rückspringkontrolle. Jede Operation korrigiert schrittweise Springbackeffekte und erzielt durch iterative Verfeinerung eine endgültige Dimensionsgenauigkeit.
Materielle Überlegungen
Die Materialauswahl beeinflusst das Springback-Verhalten erheblich. Hochfeste Stähle weisen aufgrund höherer Ausbeutefestigkeiten und größerer elastischer Rückgewinnungsspannungen einen größeren Rücksprung auf. Entscheidungen zur Materialauswahl müssen die Festigkeitsanforderungen mit den Herausforderungen der Rückspringkontrolle ausgleichen.
Schlussfolgerung
Eine effektive Rückspringkontrolle erfordert eine Kombination aus genauer Vorhersage, durchdachtem Werkzeugdesign und sorgfältiger Prozessoptimierung. Durch die Anwendung der in diesem Dokument beschriebenen Strategien können Hersteller die für Automobil-Kaltstempelanwendungen erforderliche Maßgenauigkeit erreichen.
Referenzen
Springback Vorhersage und Steuerung - Engineering Research Publications
Blechformmechanik - Materialwissenschaft Lehrbücher
CAE-Simulation für Springback-Analyse - Engineering Software Guidelines
Dimensionskontrolle in der Stanzproduktion - Qualitätstechnische Standards
Kontakt
- Firmenname: Hebei Haoxinran Maschinenbau GmbH
- Hotline: +86 18932785670
- E-Mail: project@haoranmj.com
- Webseite: https://www.hxrmetal.com
- Adresse: Across from Sanjing Distillery on Road 4, Botou Economic Development Zone, Cangzhou City, Hebei Province
Copyright © 2026-2027 https://www.hxrmetal.com. Alle Rechte vorbehalten. Hebei Haoxinran Maschinenbau GmbH